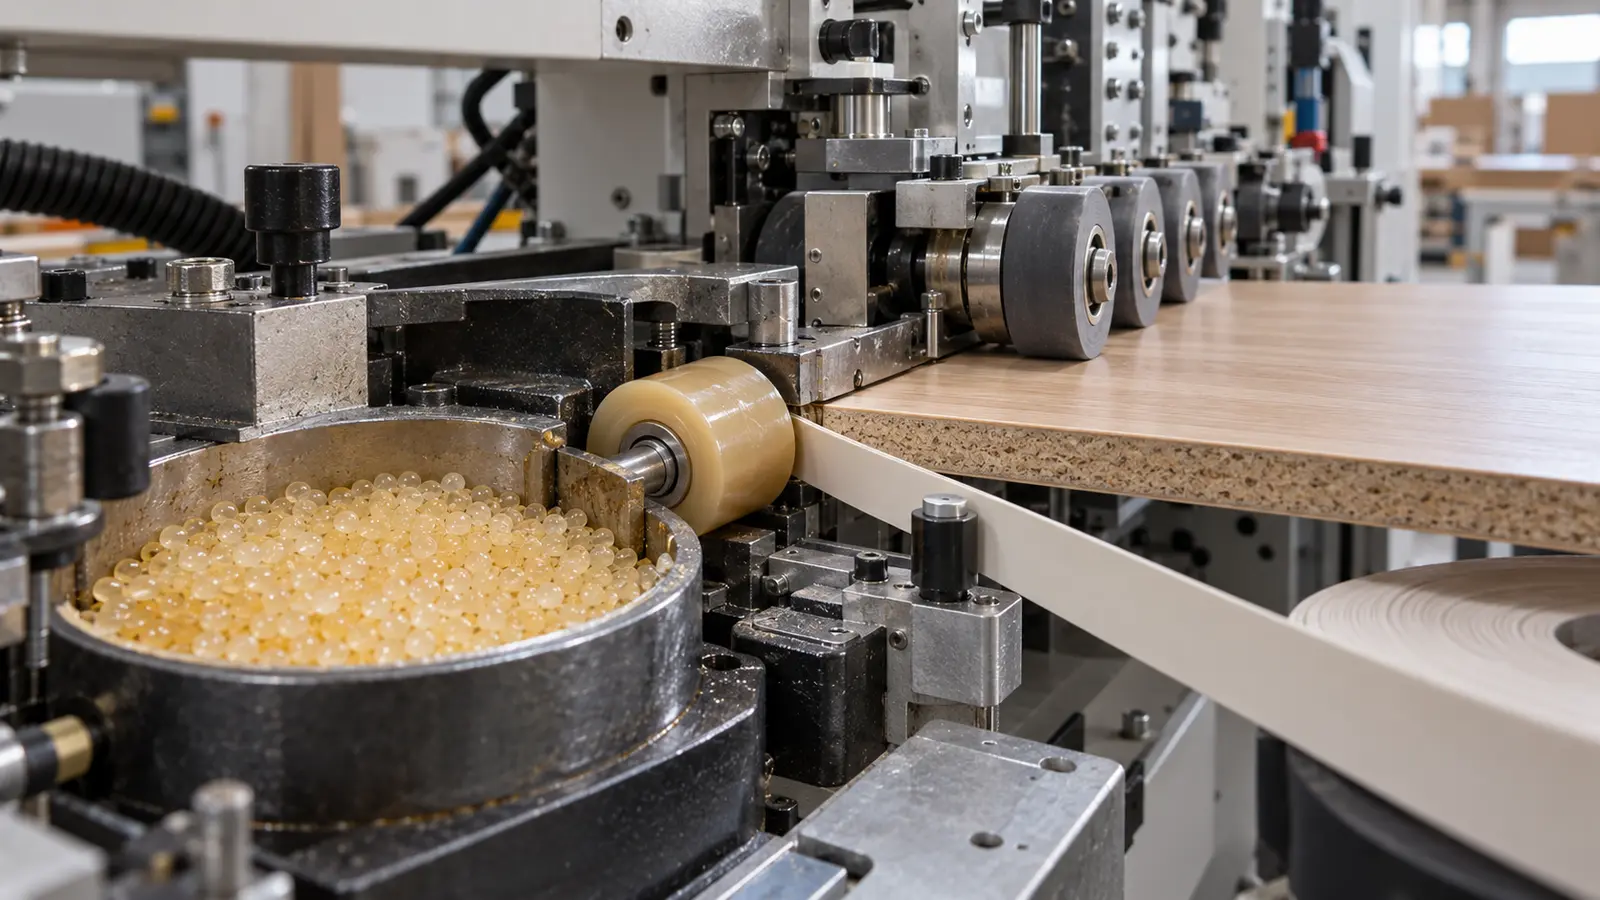
Keo EVA dán cạnh là keo nóng chảy nhiệt dẻo thường được cấp ở dạng hạt hoặc dạng phù hợp với thiết bị của máy. Keo được gia nhiệt để chảy, phủ lên cạnh tấm, tiếp xúc với nẹp dưới lực ép rồi tạo liên kết ban đầu khi nguội. Tuy nhiên, chữ “EVA” chưa đủ để biết một mã keo có phù hợp với nẹp PVC, ABS, PP, veneer hay giấy trang trí của xưởng hay không.
Muốn chọn đúng, xưởng cần đọc tài liệu kỹ thuật của đúng mã keo và đối chiếu đồng thời bốn phần: vật liệu nẹp, cốt ván, hệ thống cấp keo của máy và điều kiện sản xuất. Cách làm này thực tế hơn việc chọn theo màu hạt, cảm giác dính tay hoặc một mức nhiệt truyền miệng.
Keo EVA dán cạnh hoạt động như thế nào?
Henkel mô tả hot melt là vật liệu kết dính được đưa lên bề mặt ở trạng thái nóng chảy và hình thành liên kết ban đầu khi nguội. Với dòng nhiệt dẻo như EVA, quá trình gia công phụ thuộc trực tiếp vào khả năng nóng chảy, độ nhớt tại nhiệt độ làm việc, thời gian mở và tốc độ đông kết của đúng công thức.
Trong máy dán cạnh, một chuỗi thao tác diễn ra rất nhanh:
1. Keo được làm nóng theo hướng dẫn của nhà sản xuất. 2. Trục hoặc đầu cấp tạo một lớp keo lên cạnh tấm. 3. Nẹp được đưa vào đúng vị trí khi keo còn khả năng thấm ướt. 4. Cụm con lăn ép nẹp sát cạnh trong thời gian keo tạo liên kết ban đầu. 5. Chi tiết đi qua các công đoạn cắt đầu, xén và hoàn thiện.
Nếu một mắt xích không khớp — cạnh tấm lạnh hoặc nhiều bụi, nẹp chưa phù hợp, lượng keo thiếu, thời gian mở bị vượt hay lực ép không ổn định — đường dán vẫn có thể lỗi dù loại keo đó dùng tốt ở xưởng khác.
EVA không phải tên của một “mức chất lượng” duy nhất
EVA là nền công nghệ, không phải cam kết rằng mọi sản phẩm có cùng nhiệt độ, tốc độ máy, màu, độ nhớt hoặc phạm vi ứng dụng. Danh mục keo dán cạnh của Jowat cho thấy các mã EVA có thông số xử lý và phạm vi sử dụng khác nhau. Vì vậy, không nên lấy tài liệu của một mã để cài cho mã khác chỉ vì đều ghi EVA.
Keo PUR nóng chảy phản ứng cũng được dùng trong dán cạnh nhưng có cơ chế và yêu cầu thiết bị, vận hành, vệ sinh khác. Henkel phân biệt hot melt nhiệt dẻo với PUR phản ứng và đặt PUR vào nhóm yêu cầu hiệu năng liên kết cao hơn. Điều đó không có nghĩa xưởng luôn phải chuyển sang PUR; lựa chọn phải dựa trên vị trí sử dụng, tiêu chí thành phẩm, thiết bị và quy trình kiểm soát thực tế.
Sáu thông tin phải đọc trên tài liệu kỹ thuật
| Mục cần kiểm | Vì sao quan trọng | Cách đối chiếu tại xưởng |
|---|---|---|
| Ứng dụng được khuyến nghị | Xác nhận đây là keo dán cạnh, không phải keo cho bao bì hay một công đoạn khác | Kiểm tên ứng dụng và kiểu máy trên TDS |
| Vật liệu nẹp | PVC, ABS, PP, veneer, giấy hoặc gỗ có bề mặt và lớp lót khác nhau | Ghi đúng loại nẹp, nhà cung cấp và trạng thái primer |
| Vật liệu nền | MDF, ván dăm và Plywood có cấu tạo cạnh khác nhau | Chạy mẫu trên đúng cốt, độ dày và lô sẽ sản xuất |
| Nhiệt độ xử lý | Ảnh hưởng độ chảy và khả năng thấm ướt | Cài theo TDS, đo lại tại vị trí cần kiểm và theo dõi khi máy chạy |
| Tốc độ cấp phôi | Quyết định thời gian từ cấp keo đến ép nẹp | So với tốc độ thực, chiều dài chi tiết và nhịp dừng máy |
| Màu và dạng cấp | Ảnh hưởng thẩm mỹ đường keo và khả năng tương thích thiết bị | Duyệt mẫu cạnh hoàn thiện, không chọn chỉ theo màu hạt |
Một số tài liệu sản phẩm chính thức liệt kê nhiều loại nẹp nhưng kèm điều kiện về từng vật liệu và lớp primer. Chẳng hạn, Henkel công bố một mã EVA cho máy dùng cartridge có thể dùng với nhiều nhóm nẹp, đồng thời lưu ý kết quả phụ thuộc vật liệu cụ thể và cách xử lý bề mặt. Đây là lý do danh sách “dán được PVC, ABS, PP” không thay thế cho bước chạy mẫu.
Cách chọn keo EVA theo nẹp và cốt ván
Bắt đầu từ đúng loại nẹp
Xưởng cần ghi rõ nẹp là PVC, ABS, PP, veneer, giấy hay vật liệu khác; độ dày; màu; bề mặt sau; và có lớp primer theo tài liệu của nhà sản xuất hay không. Hai cuộn nẹp nhìn giống nhau ở mặt trang trí vẫn có thể khác mặt sau.
Nếu chưa khóa được mã nẹp, chưa nên khóa mã keo. Với Melamine, hãy duyệt đồng thời màu mặt tấm, màu nẹp và đường keo theo hướng dẫn chọn nẹp cạnh Melamine.
Kiểm tra cạnh của đúng cốt ván
Cạnh MDF thường tương đối đồng nhất nhưng bụi cắt vẫn cản trở thấm ướt. Ván dăm có kích thước hạt và độ rỗng khác nhau theo sản phẩm. Cạnh Plywood gồm nhiều lớp veneer, có thể lộ khe hoặc vùng hút keo không đều nếu gia công chưa tốt. Không thể dùng một mẫu trên MDF để kết luận cho mọi loại cốt.
Trước khi thử keo, cạnh phải được cắt sạch, không cháy, không bám bụi dày và không có lỗi vật liệu chưa xử lý. Nếu cạnh Plywood bị rỗng, hãy đánh giá theo quy trình kiểm tra lỗ rỗng thay vì tăng keo để che khoảng hở.
Đối chiếu với hệ thống cấp keo của máy
Máy dùng nồi keo, hộp keo hoặc cartridge không mặc nhiên dùng chung một sản phẩm. Kiểm tra dạng cấp, khả năng nóng chảy, dung tích nồi, trục lăn, chế độ chờ và hướng dẫn vệ sinh của máy. Không đổ keo mới vào phần keo cũ khi chưa xác nhận hai sản phẩm tương thích và quy trình chuyển đổi.
Nhiệt độ phải theo tài liệu của đúng keo và đúng máy. Bài cách cài nhiệt độ keo dán cạnh giải thích cách tách nhiệt độ cài đặt, nhiệt độ keo tại cụm cấp và trạng thái khi máy dừng chờ.
Quy trình duyệt một mã keo trước khi chạy hàng loạt
1. Khóa tổ hợp thử
Ghi đủ mã keo, lô keo, loại cốt, mã nẹp, độ dày nẹp, máy, tốc độ dự kiến và người thực hiện. Chỉ thay một biến trong mỗi vòng thử để biết kết quả đến từ đâu.
2. Kiểm tra tình trạng vật tư và máy
Keo phải được bảo quản theo hướng dẫn, bao bì nguyên trạng và không lẫn bụi hay vật liệu khác. Cạnh tấm cần sạch; nẹp không cong xoắn; nồi keo và trục cấp không có lớp keo cháy làm sai lượng phủ.
3. Cài theo TDS, không theo trí nhớ
Ghi mức cài ban đầu, thời gian máy đạt trạng thái làm việc và chế độ khi tạm dừng. Nếu cần điều chỉnh, thay đổi từng bước nhỏ trong phạm vi nhà sản xuất cho phép và ghi lại kết quả. Không nâng nhiệt để bù cho cạnh lạnh, keo bẩn, lực ép thiếu hoặc tốc độ không phù hợp.
4. Chạy mẫu đại diện
Mẫu cần có đoạn thẳng đủ dài, góc và đầu nẹp giống sản phẩm thật. Nếu xưởng dùng nhiều loại cốt hoặc nẹp, mỗi tổ hợp quan trọng phải có mẫu riêng. Quy trình thử keo dán cạnh tại xưởng giúp theo dõi từ cấp keo đến đánh giá sau khi mẫu ổn định.
5. Đánh giá cả đường dán và khả năng vận hành
Quan sát độ phủ, độ đều, đường keo, vị trí đầu–cuối, phần cạnh sau xén và dấu hiệu nẹp trượt. Tiếp tục theo dõi khi máy chạy nhiều chi tiết liên tiếp, vì một mẫu đẹp không chứng minh nồi keo, trục cấp và nhiệt giữ ổn định trong cả ca.
6. Lưu mẫu chuẩn và điều kiện đã duyệt
Mẫu đạt cần ghi ngày, tổ hợp vật tư, máy và điều kiện chạy. Khi đổi lô nẹp, lô cốt, mã keo hoặc sau bảo trì cụm dán cạnh, xưởng nên kiểm lại trước khi sản xuất số lượng lớn.
Những lỗi chọn keo thường gặp
- Chọn theo tên EVA nhưng không đọc đúng TDS của mã hàng.
- Thấy một danh sách vật liệu rộng rồi bỏ qua điều kiện về primer của nẹp.
- Dùng nhiệt độ của keo cũ cho keo mới.
- Thử trên một cốt sạch, sau đó sản xuất trên cạnh nhiều bụi hoặc hút keo khác hẳn.
- Đánh giá ngay khi chi tiết vừa ra máy mà không giữ mẫu và kiểm lại theo mốc phù hợp.
- Tăng lượng keo để che lỗi cắt, lỗi cạnh hoặc lực ép.
- Trộn keo tồn trong nồi với sản phẩm mới khi chưa có hướng dẫn tương thích.
Jowat lưu ý các nguyên nhân thường gặp của lỗi dán cạnh gồm nhiệt độ keo không đúng, lượng keo không đủ và ép nẹp chưa phù hợp. Vì vậy, khi xuất hiện lỗi bong cạnh, đừng kết luận ngay “keo yếu”; cần khoanh vùng cả vật liệu, máy và thao tác.
Checklist chốt keo EVA cho xưởng
- [ ] TDS và SDS thuộc đúng mã, đúng phiên bản đang mua.
- [ ] Ứng dụng ghi rõ dán cạnh và phù hợp kiểu thiết bị của xưởng.
- [ ] Loại nẹp, mặt sau và yêu cầu primer đã được xác nhận.
- [ ] Cốt ván, độ dày và tình trạng cạnh giống đơn hàng thật.
- [ ] Dải xử lý và tốc độ được lấy từ tài liệu chính thức.
- [ ] Nồi keo, trục cấp và chế độ chờ đã được kiểm tra.
- [ ] Mẫu thử có mã lô, điều kiện chạy và người duyệt.
- [ ] Đường keo được đánh giá sau xén và sau thời gian lưu mẫu phù hợp.
- [ ] Không có biến mới chưa được kiểm soát khi chuyển sang chạy hàng loạt.
Câu hỏi thường gặp
Keo EVA có dùng được cho mọi loại nẹp không?
Không. Phạm vi dùng phụ thuộc công thức cụ thể, loại nẹp, lớp primer, cốt ván và thiết bị. Chỉ kết luận sau khi đọc TDS của đúng mã và chạy mẫu trên tổ hợp thật.
Có thể chọn keo chỉ theo nhiệt độ máy đang chạy không?
Không nên. Nhiệt độ là một điều kiện xử lý, không đại diện cho toàn bộ độ nhớt, thời gian mở, tốc độ đóng rắn ban đầu, vật liệu nẹp và dạng cấp của keo.
Keo nhiều hơn có làm đường dán chắc hơn không?
Không mặc nhiên. Lượng keo quá ít có thể gây thiếu phủ, nhưng quá nhiều làm đường keo dày, bẩn chi tiết và che mất nguyên nhân thật. Lượng phủ phải được duyệt cùng nhiệt, tốc độ và lực ép.
Khi đổi từ một mã EVA sang mã khác có cần vệ sinh nồi keo không?
Cần làm theo hướng dẫn của nhà sản xuất keo và máy. Không tự trộn hoặc dùng chất vệ sinh tùy ý; keo cũ, keo cháy hay chất tẩy còn lại đều có thể ảnh hưởng mẻ mới.
Mẫu vừa ra máy bám chắc đã đủ để sản xuất chưa?
Chưa. Cần kiểm đường keo, đầu–cuối, trạng thái sau xén và khả năng chạy liên tục; sau đó lưu mẫu theo điều kiện đánh giá đã thống nhất trước khi chạy số lượng lớn.
Chốt theo tổ hợp thực tế, không theo một thông số
Một mã keo phù hợp phải chạy ổn với đúng nẹp, đúng cốt, đúng máy và đúng yêu cầu sử dụng. Hãy thu thập TDS, ghi tổ hợp vật tư và thử có kiểm soát trước khi đặt số lượng hoặc đưa vào sản xuất hàng loạt.
Nếu anh/chị cần đối chiếu cốt ván, nẹp và điều kiện gia công cho đơn hàng, có thể gửi yêu cầu để nhận tư vấn và bảng báo giá theo số lượng. Cốt Ván sẽ cùng xưởng chốt theo nguyên tắc **đúng loại → đúng vị trí → đúng nhu cầu**.